
在焦炭加工生产流程中,过粉率偏高是多数企业反复面临的痛点。过粉超标不仅会拉低成品有效产出,增加回料负载与能耗,更会制约下游气化、冶炼等工序的实际效能。许多企业在排查过粉成因时,常常陷入“盲目更换设备”或“暴力调整参数”的误区,反而可能引发系统卡滞、齿体过快磨损等新问题。
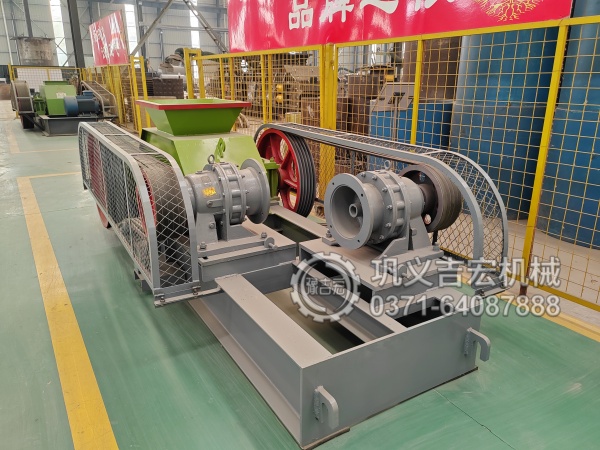
事实上,针对常规硬度焦炭,600×900双齿辊破碎机凭借其独特的层压破碎结构与可控剪切机理,能够完美承接8cm进2cm出的工艺需求,且能稳定维持每小时四十至六十吨的产出水平。本文将从过粉产生的底层逻辑入手,深入解析该型号设备的技术优势、规范操作及配套优化方案,帮助从业者有效控制焦炭过粉现象。
一、焦炭破碎环节过粉超标的常见诱因
杜绝盲目调整是解决问题的前提。在未对物料特性与设备原理做深度探查时,盲目调整不仅无法解决问题,甚至会导致整机运行瘫痪。过粉的根本原因通常集中在三个维度:
1. 物料特性与工艺设定脱节
焦炭自身具有较高的硬度和脆性。若物料在进入破碎腔前含有较高的水分,或者进料粒度严重偏离设计的8cm标准,呈细碎或过大的不规则形态,进而超出齿辊有效咬合区域,都会使物料在辊面间无法形成稳定挤压。这会导致物料在未受力状态下直接滑过,或者因黏附力引发过度挤搓,形成大量粉末。此外,若成品目标设定的2cm排料口与物料的固有物理特性不匹配,也会引发粉量显著攀升。
2. 设备结构与磨损状态异常
齿辊作为直接作用部件,其形态直接决定受力分布。当设备长期运转后,齿冠和侧梳板出现非均匀磨损,辊面沟槽变浅,咬合精度下降,物料就会沿磨损缺口逃逸,无法得到有效剪切。再者,若两辊间隙调节结构因设备老化存在不同步的情况,也会使局部间隙偏大,无法保证对物料的全幅控制。
3. 进料与流程控制失轨
若上游给料缺乏稳流装置,导致单位时间进料量忽高忽低,辊面负荷随之剧烈波动。当给料瞬间超量时,物料拥堵会导致咬合不良,出现大量滑料。相反,空载运转或进料断断续续,加剧了机械振动,进而导致成品粉量不可控制。
二、600×900双齿辊破碎机的核心设备优势解析
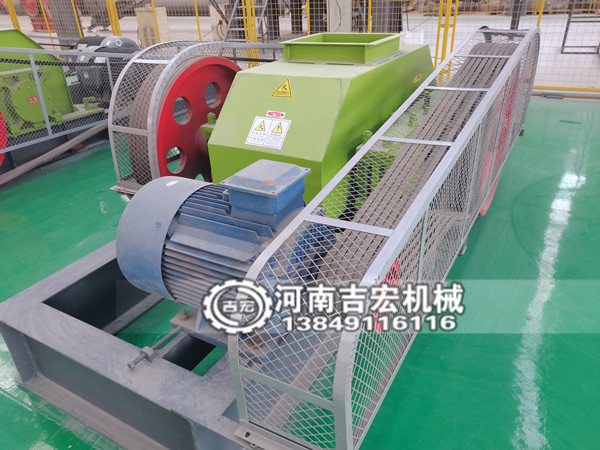
针对上述诱因,600×900双齿辊破碎机展现出了针对脆性物料极高的适配度,其特性在8cm进、2cm出的标准作业中表现尤为突出:
1. 层压破碎带来的低粉化率
该设备采用双齿辊相向转动的工作模式。物料进入破碎腔后,处于两辊挤压区,伴随齿体的旋转产生稳定的层压效应与剪切作用。设备处理焦炭时采用层压破碎原理。物料在齿辊间受挤压与剪切作用,动能消耗主要用于克服物料内部应力,仅粉化少量边缘碎片。这一物理结构从根本上限制了无效剥离,大幅降低了过粉率。
2. 粒度控制精准稳定
设备齿形经过专门设计,具备强制咬合和导向能力。当设定好2cm的排料间隙后,间隙调节系统可对物料进行封装约束。物料在恒定压力下被有序排出,有效防止未达标的大颗粒或过粉细料随意混杂。相比传统破焦设备,它能稳定输出粒度均衡的成品。
3. 承载能力强,确保产能达标
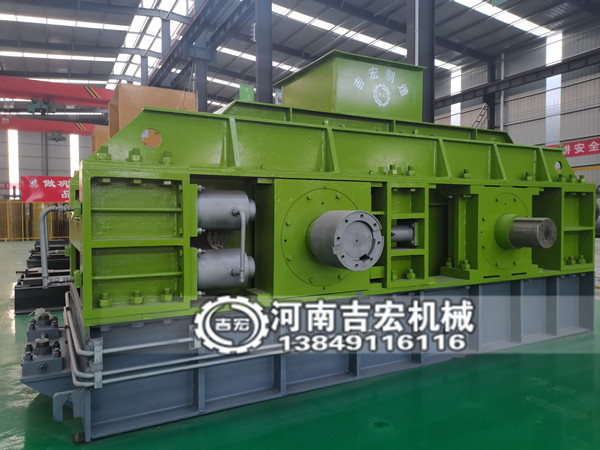
采用重型铸钢材质的齿辊与高强度机架,配合大模数的传动齿轮,设备能长时间保持强力咬合。在处理8cm厚度的常规焦炭时,动力传输平稳,能够持续保持稳定负荷,充分满足每小时四十至六十吨的产能要求。即使在处理大体积焦块时,也不会因瞬时冲击导致产能下滑。
4. 结构可靠,防范堵料闷车
通过加装进料导向挡板与侧部梳析板,设备实现了物料的科学分流。进入机体的物料被自动导入辊间,有效压缩了散落逃逸空间。一旦遇到非磁性杂质或具备黏性的物料,设备具备的自动退让功能会让齿辊临时分离,顺利释放硬物后迅速复位,既保护齿体不被意外损伤,也避免堵塞引发的连带过粉与停机隐患。
三、基于该型号设备的过粉控制实操方案
选型到位后,日常运行的控粉逻辑同样关键,可从以下四个层面稳步落实:
1. 严控入料品质,做好前置处理
执行苛刻的前端管理,进厂或转入破碎前的焦炭须紧盯粒度上限,严禁超出8cm范围的超大焦块未经分选就强行投入。遇雨雪天气,需通过干燥设施降低水分,杜绝高水湿料进入机体引发板结和糊辊。建议在供料环节加设棒条给料机,实现均匀布料。
2. 保持齿辊状态,适时维护补焊
建立严密的巡检周期,定期观测齿冠与侧梳板的磨损状态。依据磨损程度,及时开展补焊修复,保障辊面具备清晰的咬合齿形。若磨损已侵蚀到母体,须迅速启动更换程序。每次换件后,务必反复校准两辊的水平度与同心度,确保间隙在2cm设定点保持精准对齐,确保受力完全对称。
3. 规范间隙管控,应对工况波动
在开启主机前,需精准校正排料口尺寸至2cm,并定期复测。若探查到物料性状发生变化,如硬度剧增或水分微涨,不等于必须大幅度调整间隙,而应对张紧弹簧进行微调。依靠弹簧的动态补偿作用,缓解剪切力的过载波动,实现过粉率的平稳抑制。
4. 联动全流程,优化辅机配置
将破碎机与前端给料设备与后端输送系统进行联锁,确保进料平稳连贯,杜绝吃不饱或撑死人的断续工况。在成品输出端,推荐配置高效的闭路筛分系统。及时剔除并返送混杂在成品里的细粉,违背工艺要求的物料必须通过回料通道再次处理,以此保护下游设备免受粉料干扰。
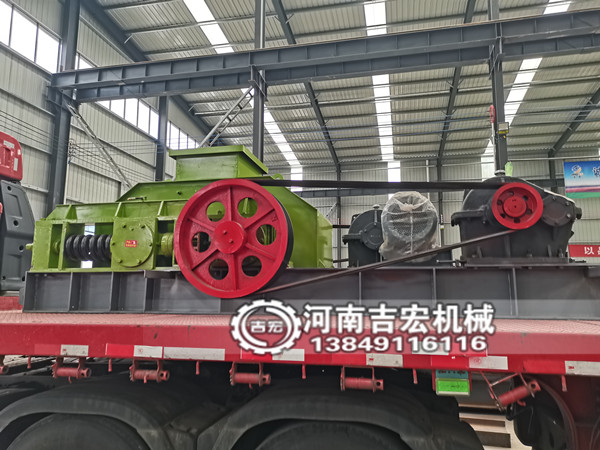
8cm进2cm出且维持每小时四十至六十吨的产能标准,要求在工艺控制上付出更多精力。600×900双齿辊破碎机凭借科学的层压设计理念与极优的抗冲击性能,成为了控制焦炭过粉的可靠选择。唯有将其正确的设备优势与企业规范的管理手段紧密结合,严格执行入料梳理、磨损修复及间隙校准,才能真正攻克过粉过高的顽疾,在稳定产能的同时,全面拉升成品品质与整体经济效益。

